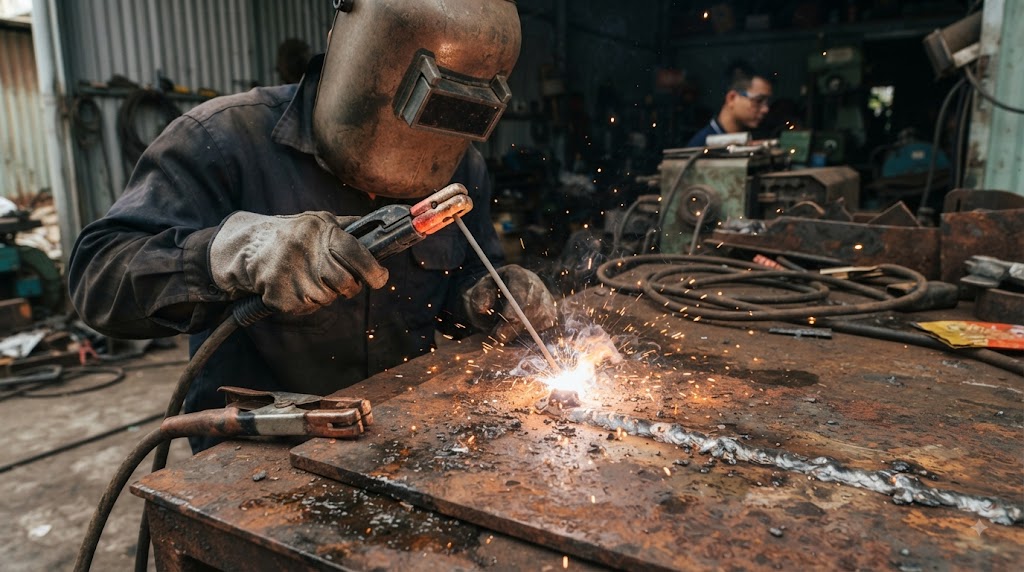
Hàn Bị Bắn Tia Lửa Nhiều: Lỗi Do Máy Hay Do Cách Hàn?
Anh Hùng, một người thợ cơ khí dân dụng, từng gặp tình trạng khá quen thuộc: mỗi lần đưa que hàn vào phôi, tia lửa bắn tung tóe ra xung quanh, mối hàn thì không đều, có chỗ cháy xém và lượng xỉ sau khi hàn cũng nhiều hơn bình thường.
Ban đầu anh nghĩ ngay rằng máy hàn đã bị lỗi nên chuẩn bị mang máy đi kiểm tra. Nhưng sau khi kiểm tra lại, máy vẫn hoạt động bình thường. Vấn đề lại nằm ở dòng hàn, loại que sử dụng và cách thao tác.
Hàn bị bắn tia lửa không phải lúc nào cũng do máy. Trong nhiều trường hợp, nguyên nhân lại đến từ cách cài đặt và thao tác của người hàn.
Vậy máy hàn bắn tia lửa nhiều là do máy hay cách hàn? Hãy cùng tìm hiểu nguyên nhân và cách khắc phục để mối hàn ổn định, hạn chế bắn tóe.
1. Vì sao máy hàn bị bắn tia lửa nhiều?
Khi hàn, một lượng nhỏ kim loại nóng chảy bắn ra xung quanh mối hàn là hiện tượng có thể xảy ra.
Nhưng nếu tia lửa và kim loại nóng chảy bắn ra liên tục, nhiều bất thường, mối hàn bị rỗ, cháy cạnh hoặc hồ quang không ổn định thì cần kiểm tra lại cả thiết bị lẫn kỹ thuật hàn.
Hiện tượng này thường được gọi là bắn tóe (spatter), hình thành khi hồ quang và vũng kim loại nóng chảy không được duy trì ổn định.
1.1 Dòng hàn cài đặt chưa phù hợp
Dòng hàn quá cao so với đường kính que và độ dày vật liệu sẽ khiến hồ quang mạnh. Vũng kim loại nóng chảy lớn dễ làm phát sinh giọt kim loại bắn ra ngoài.
Que hàn dễ dính vào phôi làm quá trình nóng chảy không đều, gây bắn tóe. Do đó, tăng dòng điện không hẳn giúp hàn nhanh và tốt hơn.
Vì vậy, không nên hiểu đơn giản rằng tăng dòng điện sẽ giúp hàn nhanh và tốt hơn. Thông số cần được điều chỉnh dựa trên đường kính que hàn, loại que, vật liệu và độ dày phôi.
1.2 Que hàn không phù hợp hoặc bị ẩm
Que hàn cũng ảnh hưởng trực tiếp đến sự ổn định của hồ quang. Nếu sử dụng que có đường kính không phù hợp hoặc loại que không tương thích với vật liệu, quá trình hàn có thể khó kiểm soát và tạo nhiều tia lửa hơn.
Đặc biệt, que hàn bị ẩm có thể khiến hồ quang không ổn định, mối hàn dễ xuất hiện khuyết tật và lượng bắn tóe tăng lên.
Nếu hiện tượng chỉ xuất hiện khi sử dụng một loại que nhất định, nên thử một que hàn khác có chất lượng tốt và đúng thông số. Nếu tình trạng được cải thiện, nguyên nhân có thể nằm ở vật tư thay vì máy hàn.
1.3 Bề mặt vật liệu quá bẩn
Dầu mỡ, sơn, bụi bẩn, hơi ẩm hoặc lớp rỉ sét trên bề mặt phôi đều có thể ảnh hưởng đến quá trình tạo hồ quang.
Khi các tạp chất này bị nung nóng, chúng có thể tạo khí và làm vũng hàn mất ổn định. Kết quả là mối hàn dễ bị bắn tóe, không đều hoặc xuất hiện rỗ khí.
Đối với vật liệu cũ hoặc thép đã bị oxy hóa, nên làm sạch khu vực hàn trước khi bật máy. Có thể sử dụng máy mài, bàn chải thép hoặc dụng cụ làm sạch phù hợp để loại bỏ lớp rỉ và tạp chất trên bề mặt.
1.5 Khoảng cách hồ quang không phù hợp
Khoảng cách giữa đầu que hàn và phôi có ảnh hưởng lớn đến độ ổn định của hồ quang.
Nếu giữ que quá xa, hồ quang có thể kéo dài, khó kiểm soát và làm tăng lượng kim loại bắn ra. Nếu để que quá sát, que dễ bị dính vào phôi và hồ quang có thể bị ngắt liên tục..
1.6 Kẹp mass hoặc kết nối điện tiếp xúc kém
Nếu điểm tiếp xúc bị rỉ sét, bám sơn hoặc kẹp không đủ chắc, dòng điện có thể không truyền ổn định. Khi đó hồ quang dễ chập chờn, gây khó khăn khi duy trì mối hàn và có thể làm tăng bắn tóe.
Do đó, khi máy hàn xuất hiện hiện tượng bất thường, không nên chỉ kiểm tra thân máy mà cần kiểm tra cả dây hàn, dây mass, đầu nối và kẹp mass.
Máy que hàn bắn lửa ra nhiều
2. Lỗi do máy hàn hay do cách hàn?
Không phải cứ máy hàn bị bắn tia lửa nhiều là máy đã bị lỗi. Trước tiên nên kiểm tra que hàn, dòng điện, bề mặt phôi và thao tác hàn.
Máy vẫn chạy ổn định nhưng bắn tóe nhiều: Nếu hồ quang ổn định, máy không nóng bất thường nhưng tia lửa bắn nhiều, nguyên nhân thường nằm ở dòng hàn, que hàn, bề mặt vật liệu hoặc khoảng cách hồ quang.
Hồ quang chập chờn, lúc mạnh lúc yếu: Nếu đã thay que hàn, làm sạch phôi và điều chỉnh dòng điện nhưng hồ quang vẫn không ổn định, nên kiểm tra:
Dây hàn
Kẹp mass
Đầu nối
Nguồn điện
Máy nóng bất thường hoặc có mùi khét
Nếu máy nóng quá mức, có mùi khét hoặc phát ra tiếng động lạ, nên ngắt nguồn và dừng sử dụng, tránh tiếp tục vận hành khi chưa xác định được nguyên nhân.
Cách kiểm tra nhanh, bạn có thể thử lại bằng cách:
Làm sạch phôi
Dùng que hàn phù hợp
Điều chỉnh dòng điện đúng thông số
Kiểm tra kẹp mass
Nếu tia lửa giảm, nguyên nhân nhiều khả năng do cách hàn hoặc vật tư. Ngược lại, nếu hiện tượng vẫn xảy ra dù đã điều chỉnh đầy đủ, khả năng máy có vấn đề sẽ cao hơn và cần được kiểm tra.
3. Những sai lầm khi hàn khiến tia lửa bắn nhiều hơn
Không chỉ thiết bị, thao tác của người sử dụng cũng ảnh hưởng trực tiếp đến lượng bắn tóe.
Để que hàn quá xa vật liệu: Khoảng cách hồ quang quá lớn có thể khiến hồ quang mất ổn định, tạo nhiều tia lửa và làm mối hàn khó kiểm soát.
Di chuyển que quá nhanh: Khi di chuyển quá nhanh, kim loại nóng chảy chưa kịp liên kết tốt với vật liệu. Mối hàn có thể không đều và dễ phát sinh bắn tóe.
Di chuyển quá chậm: Ngược lại, giữ que quá lâu tại một vị trí có thể khiến vật liệu bị nung nóng quá mức, đặc biệt với vật liệu mỏng.
Không làm sạch phôi trước khi hàn: Dầu mỡ, sơn và rỉ sét có thể làm quá trình hàn kém ổn định. Trước khi hàn, nên làm sạch khu vực cần hàn bằng các dụng cụ phù hợp để loại bỏ bụi bẩn và lớp rỉ trên bề mặt.
Không kiểm tra kẹp mass: Kẹp mass tiếp xúc không tốt cũng có thể làm hồ quang hoạt động không ổn định. Vì vậy, đây là bộ phận nên kiểm tra nếu máy hàn xuất hiện hiện tượng bất thường.
4. Cách khắc phục máy hàn bị bắn tia lửa nhiều
Để hạn chế bắn tóe, không nên vội thay máy. Hãy kiểm tra lần lượt từ vật liệu, que hàn đến dòng điện và thao tác.
Bước 1: Làm sạch vật liệu
Dùng bàn chải sắt hoặc máy mài loại bỏ rỉ sét, bụi bẩn.
Lau sạch dầu mỡ, sơn tại khu vực cần hàn.
Đảm bảo phôi được cố định chắc chắn.
Bước 2: Kiểm tra que hàn
Chọn que có đường kính phù hợp với độ dày vật liệu.
Kiểm tra que không bị ẩm, cong hoặc bong thuốc bọc.
Bảo quản que ở nơi khô ráo.
Bước 3: Điều chỉnh dòng hàn
Tham khảo dòng điện phù hợp với loại và đường kính que.
Nếu bắn tóe nhiều, giảm dòng từ từ rồi thử lại.
Nếu que dễ dính hoặc hồ quang yếu, tăng dòng từng mức nhỏ.
Không nên để dòng quá cao chỉ để hàn nhanh.
Bước 4: Kiểm tra dây hàn và kẹp mass
Đảm bảo dây hàn và các đầu nối không bị hư hỏng, lỏng.
Làm sạch vị trí kẹp mass.
Kẹp mass chắc chắn vào phần kim loại sạch của phôi.
Bước 5: Điều chỉnh thao tác hàn
Giữ khoảng cách hồ quang ổn định.
Di chuyển que đều tay, không quá nhanh hoặc quá chậm.
Giữ góc que ổn định trong quá trình hàn.
Bước 6: Hàn thử trước
Thử trên một đoạn phôi có đặc tính tương tự.
Quan sát lượng tia lửa và chất lượng mối hàn.
Nếu vẫn bắn tóe nhiều, điều chỉnh từng yếu tố một.
Bước 7: Kiểm tra kết quả
Sau khi hàn, kiểm tra độ đều của mối hàn, lượng bắn tóe và các dấu hiệu bất thường như cháy cạnh, rỗ hoặc nứt.
Nếu đã điều chỉnh đúng mà hồ quang vẫn chập chờn, máy nóng bất thường hoặc có mùi khét, nên ngừng sử dụng và kiểm tra máy.
5. Hàn bắn tia lửa nhiều có gây hậu quả gì?
Nếu tình trạng bắn tóe chỉ xảy ra nhẹ và trong thời gian ngắn, chưa chắc đã là dấu hiệu nghiêm trọng. Tuy nhiên, bắn tóe liên tục và bất thường không nên bỏ qua.
Mối hàn kém thẩm mỹ: Tia kim loại bắn ra nhiều có thể tạo các hạt kim loại bám xung quanh mối hàn, khiến bề mặt khó xử lý và làm sản phẩm mất thẩm mỹ.
Mối hàn có thể không đạt yêu cầu: Hồ quang không ổn định có thể khiến kim loại nóng chảy không liên kết tốt, làm mối hàn không đều hoặc có khuyết tật.
Tăng thời gian xử lý sau khi hàn: Càng nhiều xỉ và kim loại bắn tóe, người thợ càng phải mất thời gian làm sạch, mài và xử lý lại bề mặt.
Tăng nguy cơ mất an toàn: Tia lửa và kim loại nóng chảy có thể gây bỏng hoặc làm cháy các vật liệu dễ bắt lửa ở khu vực xung quanh.
Vì vậy, bên cạnh việc chọn máy hàn phù hợp, người dùng cần trang bị đầy đủ đồ bảo hộ và đảm bảo khu vực làm việc thông thoáng, không có vật liệu dễ cháy
6. Đừng vội đổ lỗi cho máy hàn.
Máy hàn bị bắn tia lửa nhiều không đồng nghĩa với việc máy đã bị hỏng. Trước tiên, hãy kiểm tra dòng hàn, que hàn, bề mặt vật liệu, dây dẫn, kẹp mass và thao tác của người sử dụng.
Một chiếc máy hoạt động ổn định nhưng sử dụng sai que hoặc cài đặt sai dòng điện vẫn có thể tạo ra hiện tượng bắn tóe. Ngược lại, nếu đã điều chỉnh đúng mà hồ quang vẫn chập chờn, máy nóng bất thường hoặc xuất hiện mùi khét, người dùng nên dừng máy và kiểm tra kỹ thuật.
Nếu bạn đang tìm máy hàn, que hàn hoặc dụng cụ cầm tay phục vụ công việc cơ khí và xây dựng, có thể tham khảo Dụng cụ Ngân Ngọc – đơn vị cung cấp dụng cụ cầm tay Hải Phòng.
Lựa chọn đúng thiết bị ngay từ đầu không chỉ giúp công việc hàn thuận lợi hơn mà còn góp phần tạo ra mối hàn ổn định, giảm bắn tóe và nâng cao độ an toàn khi làm việc.
Câu hỏi thường gặp (FAQ)
Vì sao máy hàn bị bắn tia lửa nhiều khi vận hành?
Khi hàn, một lượng nhỏ kim loại nóng chảy bắn ra xung quanh mối hàn là hiện tượng bình thường. Tuy nhiên, nếu tia lửa và kim loại nóng chảy bắn ra liên tục, nhiều bất thường, mối hàn bị rỗ, cháy cạnh hoặc hồ quang không ổn định thì cần kiểm tra lại cả thiết bị lẫn kỹ thuật hàn. Hiện tượng này thường được gọi là bắn tóe, hình thành khi hồ quang và vũng kim loại nóng chảy không được duy trì ổn định.
Hiện tượng hàn bị bắn tia lửa nhiều là do máy hay do cách hàn?
Không phải cứ máy hàn bị bắn tia lửa nhiều là máy đã bị lỗi. Trước tiên, nên kiểm tra que hàn, dòng điện, bề mặt phôi và thao tác hàn. Nếu máy vẫn chạy ổn định nhưng bắn tóe nhiều, nguyên nhân thường nằm ở dòng hàn, que hàn, bề mặt vật liệu hoặc khoảng cách hồ quang. Trường hợp hồ quang chập chờn dù đã điều chỉnh, cần kiểm tra dây hàn, kẹp mass, đầu nối và nguồn điện.
Những sai lầm phổ biến nào khiến việc hàn bị bắn tia lửa nhiều hơn?
Các sai lầm thường gặp bao gồm để que hàn quá xa vật liệu làm hồ quang mất ổn định, di chuyển que quá nhanh khiến kim loại chưa kịp liên kết tốt, hoặc di chuyển quá chậm gây nung nóng quá mức. Việc không làm sạch phôi trước khi hàn (dầu mỡ, sơn, rỉ sét) và không kiểm tra kẹp mass cũng là nguyên nhân chính làm hồ quang kém ổn định và bắn tóe nhiều.
Làm thế nào để khắc phục tình trạng máy hàn bị bắn tia lửa nhiều?
Để hạn chế bắn tóe, hãy làm sạch vật liệu khỏi rỉ sét và bụi bẩn, chọn que hàn phù hợp và không bị ẩm, điều chỉnh dòng hàn đúng thông số. Đồng thời, kiểm tra dây hàn và kẹp mass đảm bảo tiếp xúc tốt, giữ khoảng cách hồ quang ổn định và di chuyển que đều tay. Nên hàn thử trước trên một đoạn phôi tương tự để kiểm tra và điều chỉnh từng yếu tố một.
Hàn bắn tia lửa nhiều có thể gây ra những hậu quả gì?
Tình trạng bắn tóe liên tục và bất thường có thể dẫn đến mối hàn kém thẩm mỹ do các hạt kim loại bám xung quanh, mối hàn không đạt yêu cầu về chất lượng hoặc có khuyết tật như rỗ. Ngoài ra, nó còn làm tăng thời gian xử lý sau khi hàn để làm sạch, mài và tiềm ẩn nguy cơ mất an toàn cao do tia lửa và kim loại nóng chảy có thể gây bỏng hoặc cháy các vật liệu dễ bắt lửa.